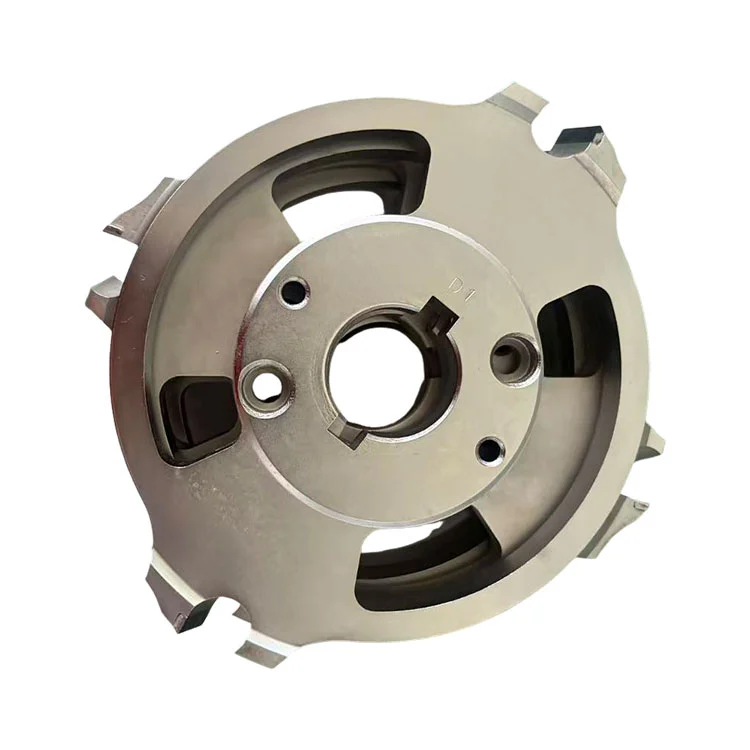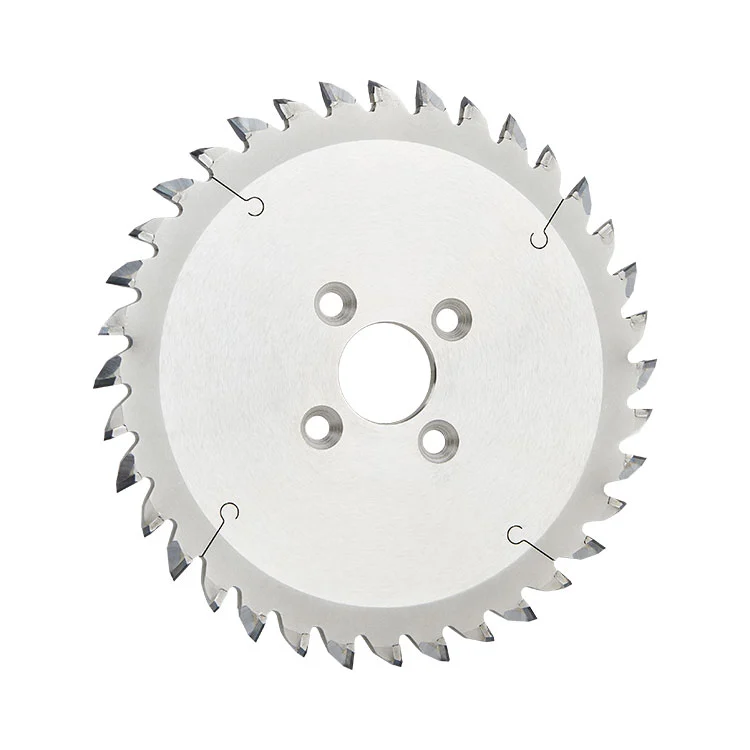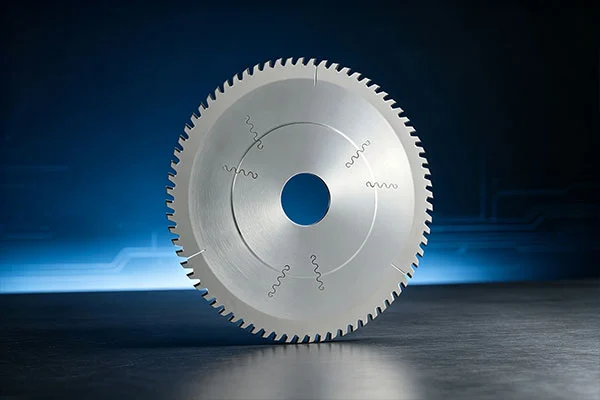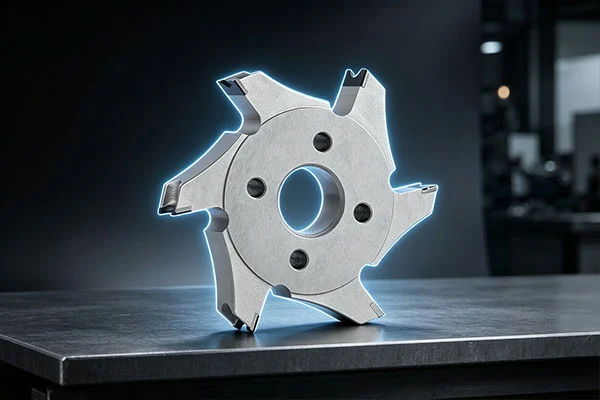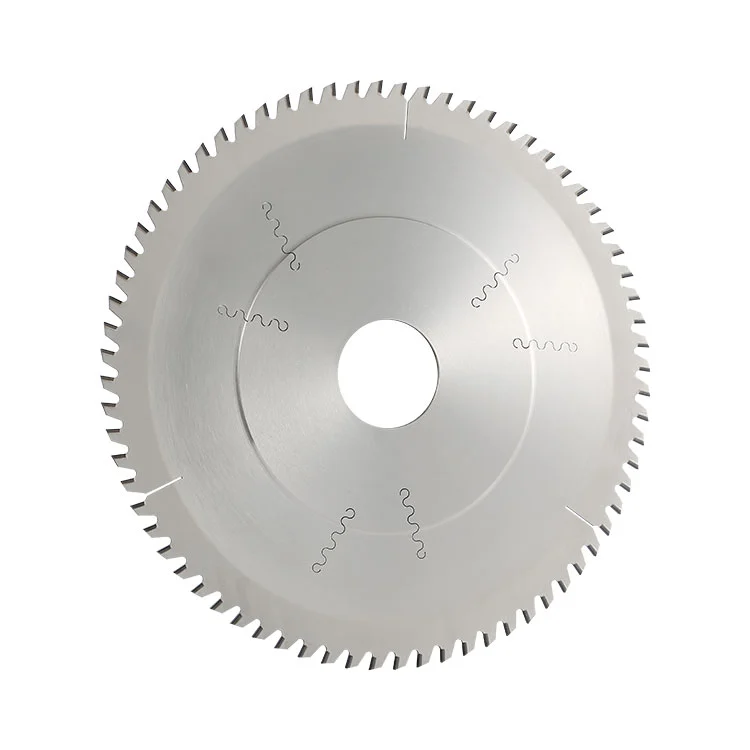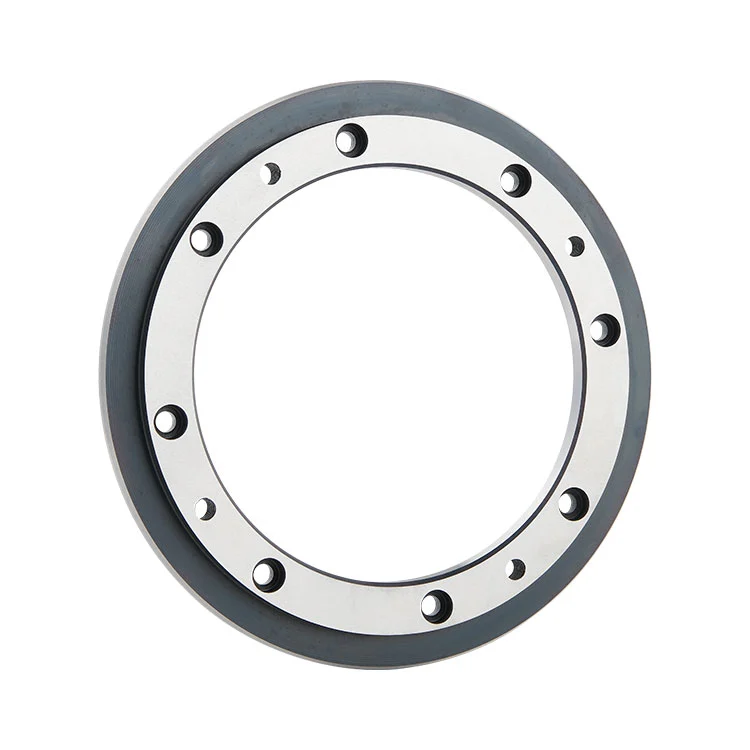
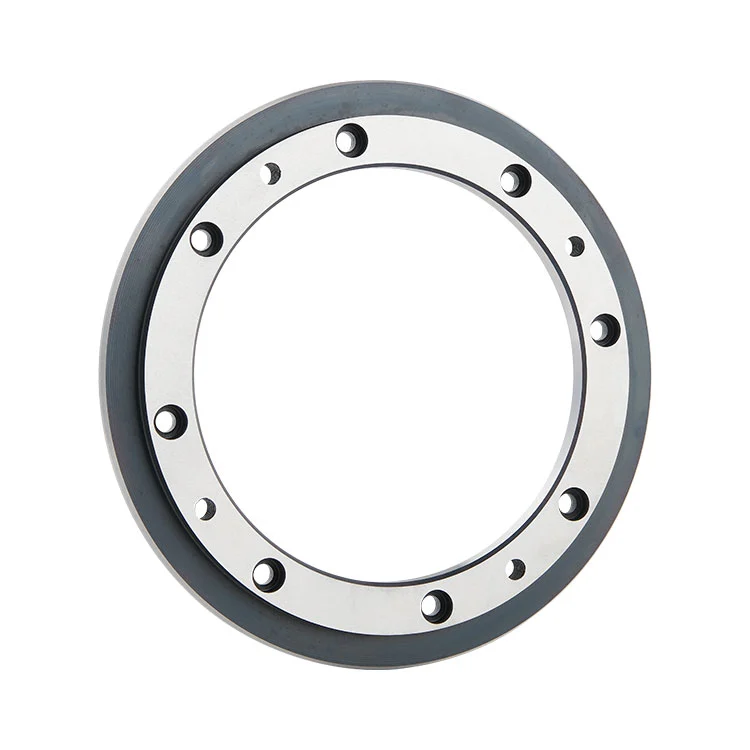
পিসিবি উপাদান প্রস্তুতিতে সামঞ্জস্যপূর্ণ সাবস্ট্রেটের মাত্রা এবং পরিষ্কার কাটিয়া প্রান্ত গুরুত্বপূর্ণ। ক্রমাগত উৎপাদনে,কার্বাইড পিসিবি স্লিটিং কাটারপরবর্তী PCB উত্পাদন প্রক্রিয়ার আগে অনুদৈর্ঘ্যভাবে তামা-ক্ল্যাড ল্যামিনেট (CCL) এবং PP প্রিপ্রেগ কাটাতে ব্যবহারিক ভূমিকা পালন করে। উপাদান নির্বাচন, ব্লেড জ্যামিতি, মাত্রিক নির্ভুলতা এবং উপরের এবং নীচের ছুরিগুলির সমন্বয় সবই চূড়ান্ত কাটিয়া ফলাফলকে প্রভাবিত করে।
1. PCB উৎপাদনে স্লিটিং এর ভূমিকা
2. কেন উপাদান নির্বাচন গুরুত্বপূর্ণ
4. উপরের এবং নিম্ন ছুরি সমন্বয়
6. পরিদর্শন এবং টুল রক্ষণাবেক্ষণ
পিসিবি বেস উপকরণ তৈরির ক্ষেত্রে স্লিটিং একটি গুরুত্বপূর্ণ প্রস্তুতিমূলক পদক্ষেপ। কপার-ক্ল্যাড ল্যামিনেট এবং পিপি প্রিপ্রেগ শীট বা রোলগুলিতে সরবরাহ করা হয় যেগুলি ডাউনস্ট্রিম প্রক্রিয়াকরণের জন্য প্রয়োজনীয় মাত্রাগুলি অর্জনের জন্য অনুদৈর্ঘ্য কাটার প্রয়োজন হতে পারে।
এই অপারেশন চলাকালীন, বৃত্তাকার ছুরিগুলি একটি পূর্বনির্ধারিত কাটিং লাইন বরাবর উপাদান ভাগ করার জন্য একটি স্লিটিং মেশিনের সাথে কাজ করে। কাটের গুণমান উপাদান পরিচালনা, মাত্রিক সামঞ্জস্য এবং পরবর্তী স্তরিতকরণ এবং PCB উত্পাদন অপারেশনের আগে প্রান্তের অবস্থাকে প্রভাবিত করতে পারে।
সাধারণ-উদ্দেশ্য কাটার বিপরীতে, PCB সাবস্ট্রেট স্লিটিং উপাদান বৈশিষ্ট্য এবং কাটিয়া অবস্থার মনোযোগ প্রয়োজন। অসম কাটা, অত্যধিক burrs বা উপাদান delamination অতিরিক্ত পরিদর্শন এবং হ্যান্ডলিং কাজ তৈরি করতে পারে. উপযুক্ত টুলিং নির্বাচন করা তাই একটি স্থিতিশীল উত্পাদন প্রক্রিয়া বজায় রাখার একটি গুরুত্বপূর্ণ অংশ।
একটি স্লিটিং ছুরি তৈরি করতে ব্যবহৃত উপাদানটি এর পরিধান প্রতিরোধ, কঠোরতা, মাত্রিক স্থিতিশীলতা এবং বারবার কাটার লোড সহ্য করার ক্ষমতাকে প্রভাবিত করে। এই বৈশিষ্ট্যগুলি অবিচ্ছিন্ন উত্পাদন পরিবেশে বিশেষভাবে প্রাসঙ্গিক যেখানে কাটিয়া প্রান্তটি PCB বেস উপকরণগুলির সাথে বারবার যোগাযোগের জন্য উন্মুক্ত হয়।
SKD11 হল একটি উচ্চ-কার্বন, উচ্চ-ক্রোমিয়াম খাদ টুল ইস্পাত যাতে ক্রোমিয়াম, মলিবডেনাম এবং ভ্যানাডিয়ামের মতো অ্যালোয়িং উপাদান থাকে। উপযুক্ত তাপ চিকিত্সা এবং নির্ভুলতা নাকাল সঙ্গে, এটি কঠোরতা প্রদান করতে পারে এবং শিল্প স্লিটিং অ্যাপ্লিকেশনের জন্য প্রয়োজনীয় প্রতিরোধের পরিধান করতে পারে।
এই কাটারের জন্য, তাপ চিকিত্সার পরে কাট-এজ কঠোরতা HRC 60-62 এ পৌঁছাতে পারে। উপাদানটি মাত্রিক স্থিতিশীলতা এবং কঠোরতা এবং দৃঢ়তার ভারসাম্যও সরবরাহ করে, ফলকটিকে বারবার কাটার ক্রিয়াকলাপ এবং উপাদান-জয়েন্ট প্রভাব সহ্য করতে সহায়তা করে।
উপাদান নির্বাচন এখনও প্রকৃত সাবস্ট্রেট, মেশিন কনফিগারেশন এবং উত্পাদন অবস্থার সাথে মিলে যাওয়া উচিত। ব্লেড সারিবদ্ধকরণ, ক্লিয়ারেন্স বা মেশিনের অবস্থা অনুপযুক্ত হলে একটি কঠিন কাটিং প্রান্ত একা একটি আদর্শ কাটিয়া ফলাফলের গ্যারান্টি দেয় না।
ব্লেড নির্ভুলতা সরাসরি কাটিং সামঞ্জস্যকে প্রভাবিত করে। PCB সাবস্ট্রেট স্লিটিং-এ, মাত্রিক বিচ্যুতি এবং ব্লেড রানআউট প্রস্থ, অসম প্রান্ত বা অস্থির অপারেশনে তারতম্য ঘটাতে পারে।
বেশ কয়েকটি উত্পাদন এবং পরিদর্শন কারণ একটি বৃত্তাকার স্লিটিং ছুরির নির্ভুলতায় অবদান রাখে:
● মাত্রিক নির্ভুলতা:বাইরের ব্যাস, অভ্যন্তরীণ ব্যাস এবং বেধ স্লিটিং সরঞ্জাম এবং প্রয়োজনীয় কাটিয়া কনফিগারেশনের সাথে মেলে।
● শেষ রানআউট:শেষ রানআউট নিয়ন্ত্রণ সামঞ্জস্যপূর্ণ কাটিয়া প্রস্থ বজায় রাখতে সাহায্য করে এবং অপারেশন চলাকালীন অসম যোগাযোগ হ্রাস করে।
● সমতলতা:ব্লেড সমতলতা স্থিতিশীল অবস্থান এবং নির্দিষ্ট মেশিন গতিতে মসৃণ অপারেশন সমর্থন করে।
● অত্যাধুনিক শর্ত:নির্ভুলতা নাকাল একটি সামঞ্জস্যপূর্ণ প্রান্ত তৈরি করতে সাহায্য করে, যখন চূড়ান্ত পরিদর্শন চিপস, স্ক্র্যাচ এবং burrs জন্য চেক.
এই কারণগুলি একসাথে কাজ করে। নিয়ন্ত্রিত মাত্রা সহ একটি সঠিকভাবে গ্রাউন্ড ব্লেড উত্পাদন জুড়ে পুনরাবৃত্তিযোগ্য কাটিয়া অবস্থা বজায় রাখতে সাহায্য করতে পারে।
অনেক PCB সাবস্ট্রেট স্লিটিং সিস্টেম একটি উপরের এবং নীচের ছুরি বিন্যাস ব্যবহার করে। দুটি বৃত্তাকার ছুরি কাটার শ্যাফ্টে একসাথে কাজ করে একটি ঘূর্ণায়মান কাটার ক্রিয়া তৈরি করে। কাটিং প্রক্রিয়ার জন্য তাদের আপেক্ষিক অবস্থান এবং ছাড়পত্র গুরুত্বপূর্ণ।
একটি একক ছুরি নিজে থেকেই প্রত্যাশিত জোড়া স্লিটিং অপারেশন করতে পারে না। উপরের এবং নীচের ছুরিগুলি মেশিনের নকশা, উপাদানের বেধ এবং কাটার প্রয়োজনীয়তা অনুসারে মিলানো দরকার।
ভুল ক্লিয়ারেন্স, মিসলাইনমেন্ট বা অত্যধিক শ্যাফ্ট রানআউট কাটিং বিভাগকে প্রভাবিত করতে পারে এমনকি যখন ব্লেডগুলি নিজেরাই ভাল অবস্থায় থাকে। ইনস্টলেশন এবং সেটআপের সময়, অপারেটরদের অবিচ্ছিন্ন উত্পাদন শুরু করার আগে ছুরি জোড়া, অবস্থান এবং মেশিনের অবস্থা যাচাই করা উচিত।
Burrs এবং অসম কাটিয়া প্রান্ত সাধারণ সমস্যা যে পদ্ধতিগত সমস্যা সমাধান প্রয়োজন. তারা অগত্যা চেরা ছুরি একটি ত্রুটি নির্দেশ করে না. বেশ কয়েকটি প্রক্রিয়া এবং সরঞ্জামের কারণ সমস্যাটিতে অবদান রাখতে পারে।
● জীর্ণ কাটিয়া প্রান্ত:একটি প্যাসিভেটেড প্রান্তটি আর সাবস্ট্রেটটিকে পরিষ্কারভাবে কাটতে পারে না, যার ফলে burrs বৃদ্ধি পায়।
● ভুল ছুরি ক্লিয়ারেন্স:উপরের এবং নীচের ছুরিগুলির মধ্যে একটি অনুপযুক্ত ফাঁক ঘূর্ণায়মান কাটার ক্রিয়াকে প্রভাবিত করতে পারে।
● অত্যধিক শেষ রানআউট:অমসৃণ ফলক আন্দোলন উপাদান প্রস্থ জুড়ে অসামঞ্জস্যপূর্ণ কাটিয়া অবস্থার কারণ হতে পারে.
● উপাদান শর্ত:সাবস্ট্রেটের বেধ বা আর্দ্রতা কন্টেন্টের তারতম্য কাটার আচরণকে প্রভাবিত করতে পারে।
● মেশিন খাদ পরিধান:একটি জীর্ণ বা অস্থির কাটার শ্যাফ্ট ব্লেডের অবস্থান এবং অপারেশনাল নির্ভুলতাকে প্রভাবিত করতে পারে।
যখন কাটার মান খারাপ হয়, তখন ব্লেড, মেশিন এবং সাবস্ট্রেট একসাথে পরীক্ষা করা কারণ চিহ্নিত না করে ছুরি প্রতিস্থাপনের চেয়ে বেশি কার্যকর।
মান নিয়ন্ত্রণ কাঁচামাল পরিদর্শন দিয়ে শুরু হয় এবং মেশিনিং, তাপ চিকিত্সা, নাকাল এবং চূড়ান্ত পরিদর্শনের মাধ্যমে চলতে থাকে। কাটার উৎপাদনে প্রবেশের আগে প্রতিটি পর্যায় সম্ভাব্য সমস্যা চিহ্নিত করতে সাহায্য করে।
কাঁচা SKD11 উপাদান উপাদান গঠন, মেটালোগ্রাফিক অবস্থা এবং কঠোরতা জন্য পরীক্ষা করা যেতে পারে. মেশিনিংয়ের সময়, পরিদর্শকরা মূল মাত্রা এবং সমতলতা যাচাই করে। তাপ চিকিত্সা পরিদর্শন ব্যাচ কঠোরতা নমুনা অন্তর্ভুক্ত, যখন নির্ভুল নাকাল পরিদর্শন মাত্রিক সহনশীলতা, সমতলতা এবং শেষ রানআউট উপর দৃষ্টি নিবদ্ধ করে।
চালানের আগে, কাটিং প্রান্তটি একটি মাইক্রোস্কোপের নীচে চিপস, স্ক্র্যাচ এবং burrs জন্য পরীক্ষা করা হয়। সমাপ্ত পণ্যগুলিও মাত্রিক এবং চেহারা পরীক্ষা করে।
একটি কাটা ছুরি চালানোর সাথে সাথে এর কাটিয়া প্রান্ত ধীরে ধীরে জীর্ণ হয়ে যায়। অবশিষ্ট ব্লেড অবস্থা এবং উপলব্ধ নাকাল ভাতা উপর নির্ভর করে, রিগ্রাইন্ডিং এর কাটিয়া ক্ষমতা পুনরুদ্ধার করতে পারে এবং এর ব্যবহারযোগ্য পরিষেবা জীবন প্রসারিত করতে পারে।
কাটিং এজ, ছুরি ক্লিয়ারেন্স এবং কাটার শ্যাফ্টের নিয়মিত পরিদর্শন উল্লেখযোগ্য উত্পাদন বাধা সৃষ্টি করার আগে বিকাশমান সমস্যাগুলি সনাক্ত করতে সহায়তা করতে পারে। প্রয়োজনীয় মাত্রা এবং ব্লেড জ্যামিতি বজায় রাখার জন্য রিগ্রাইন্ডিং উপযুক্ত প্রযুক্তিগত প্রয়োজনীয়তা অনুসরণ করা উচিত।
একটি উপযুক্ত কাটার বেছে নেওয়ার জন্য এর বাইরের ব্যাস পরীক্ষা করার চেয়ে আরও বেশি কিছু প্রয়োজন। টুলটি স্লিটিং মেশিন, উপাদানের ধরন এবং উত্পাদন প্রয়োজনীয়তার সাথে মেলে।
একটি স্পেসিফিকেশন নিশ্চিত করার আগে, নির্মাতাদের বিবেচনা করা উচিত:
● উপাদান:অ্যাপ্লিকেশনটিতে সিসিএল, পিপি প্রিপ্রেগ বা অন্য একটি সামঞ্জস্যপূর্ণ সাবস্ট্রেট জড়িত কিনা তা নিশ্চিত করুন।
● মেশিন কনফিগারেশন:কাটার শ্যাফ্ট, মাউন্টিং বিন্যাস এবং উপরের এবং নীচের ছুরি জোড়ার প্রয়োজনীয়তা পরীক্ষা করুন।
● মাত্রা:সরঞ্জাম অঙ্কন বিরুদ্ধে বাইরের ব্যাস, ভিতরের ব্যাস এবং বেধ নিশ্চিত করুন.
● কাটিং প্রয়োজনীয়তা:প্রয়োজনীয় স্লিটিং প্রস্থ এবং গ্রহণযোগ্য কাটিয়া-এজ অবস্থা সংজ্ঞায়িত করুন।
● ট্রায়াল পরীক্ষা:বৃহত্তর উত্পাদন পরিমাণের সাথে এগিয়ে যাওয়ার আগে প্রকৃত মেশিনে কাটিয়া গুণমান, মাত্রিক সামঞ্জস্য এবং বুর অবস্থার মূল্যায়ন করুন।
রেফারেন্সের জন্য, এই কাটারের জন্য তালিকাভুক্ত পণ্যের বৈশিষ্ট্যগুলির মধ্যে রয়েছে 150 মিমি, 190 মিমি এবং 200 মিমি, 100 মিমি বা 140 মিমি এর অভ্যন্তরীণ ব্যাস এবং 12 মিমি বা 15 মিমি পুরুত্ব। কাস্টমাইজড মাত্রা এছাড়াও সরঞ্জাম অঙ্কন অনুযায়ী আলোচনা করা যেতে পারে.
সঠিক মেশিন ড্রয়িং এবং সাবস্ট্রেট তথ্য সরবরাহ করা টুল প্রস্তুতকারককে মাত্রিক সামঞ্জস্যের মূল্যায়ন করতে এবং একটি উপযুক্ত কনফিগারেশনের সুপারিশ করতে সহায়তা করে।
ক:এই ধরনের কাটারটি পিসিবি বেস উপাদান উত্পাদনে ব্যবহৃত তামা-ক্ল্যাড ল্যামিনেট (সিসিএল) এবং পিপি প্রিপ্রেগের অনুদৈর্ঘ্য স্লিটিং এর জন্য ডিজাইন করা হয়েছে।
ক:উপরের এবং নীচের ছুরিগুলি রোলিং কাটার ক্রিয়া তৈরি করতে একসাথে কাজ করে। তাদের পেয়ারিং এবং ক্লিয়ারেন্স উদ্দিষ্ট স্লিটিং প্রক্রিয়ার জন্য অপরিহার্য।
ক:SKD11 উপযুক্ত তাপ চিকিত্সার পরে উচ্চ কঠোরতা এবং পরিধান প্রতিরোধের প্রস্তাব করে। এই বৈশিষ্ট্যগুলি পিসিবি বেস উপকরণ জড়িত বারবার কাটিয়া অপারেশনের জন্য উপযুক্ত করে তোলে।
ক:এই মডেলটি সিসিএল এবং পিপি বেস ম্যাটেরিয়াল স্লিটিং এর জন্য তৈরি করা হয়েছে, তামা সার্কিট সহ এফআর 4 সার্কিট বোর্ড সমাপ্ত নয়। ব্যবহারের আগে সরঞ্জাম প্রস্তুতকারকের সাথে অ্যাপ্লিকেশনটি নিশ্চিত করা উচিত।
ক:কাটিং-এজ অবস্থা, উপরের এবং নীচের ছুরি ক্লিয়ারেন্স, ব্লেড শেষ রানআউট, সাবস্ট্রেট অবস্থা এবং কাটার শ্যাফ্ট পরিদর্শন করুন। এই কারণগুলি সব কাটিয়া গুণমান প্রভাবিত করতে পারে.
ক:হ্যাঁ। বাইরের ব্যাস, অভ্যন্তরীণ ব্যাস এবং বেধ গ্রাহকের অঙ্কন এবং সরঞ্জামের প্রয়োজনীয়তা অনুযায়ী কাস্টমাইজ করা যেতে পারে।
ক:হ্যাঁ। পর্যাপ্ত গ্রাইন্ডিং অ্যালাউন্স থাকা অবস্থায় রিগ্রাইন্ডিং কাটিং এজ পুনরুদ্ধার করতে পারে। রিগ্রাইন্ডিং চক্রের প্রকৃত সংখ্যা ব্লেডের অবস্থা এবং মাত্রিক প্রয়োজনীয়তার উপর নির্ভর করে।
ক:দরকারী তথ্যের মধ্যে রয়েছে স্লিটিং মেশিনের মডেল, কাটার অঙ্কন, প্রয়োজনীয় বাইরের এবং অভ্যন্তরীণ ব্যাস, বেধ, সাবস্ট্রেটের ধরন এবং লক্ষ্য কাটার মাত্রা।
নির্ভরযোগ্য PCB সাবস্ট্রেট স্লিটিং উপযুক্ত টুল উপাদান, সুনির্দিষ্ট উত্পাদন, সঠিক ছুরি জোড়া এবং স্থিতিশীল মেশিন অবস্থার সমন্বয়ের উপর নির্ভর করে। এই বিষয়গুলিকে একসাথে মূল্যায়ন করে, নির্মাতারা কাটিং গুণমানকে আরও ভালভাবে নিয়ন্ত্রণ করতে পারে এবং সামঞ্জস্যপূর্ণ আপস্ট্রিম উপাদান প্রস্তুতি বজায় রাখতে পারে।
আপনার PCB উপাদান প্রক্রিয়াকরণ লাইনের জন্য একটি উপযুক্ত স্লিটিং কাটার খুঁজছেন?
আমাদের দলের সাথে আপনার সরঞ্জাম অঙ্কন এবং কাটিয়া প্রয়োজনীয়তা শেয়ার করুন.
একটি তদন্ত পাঠান